东莞电镀加工怎么选?从镀种、前处理到验收标准的实用指南
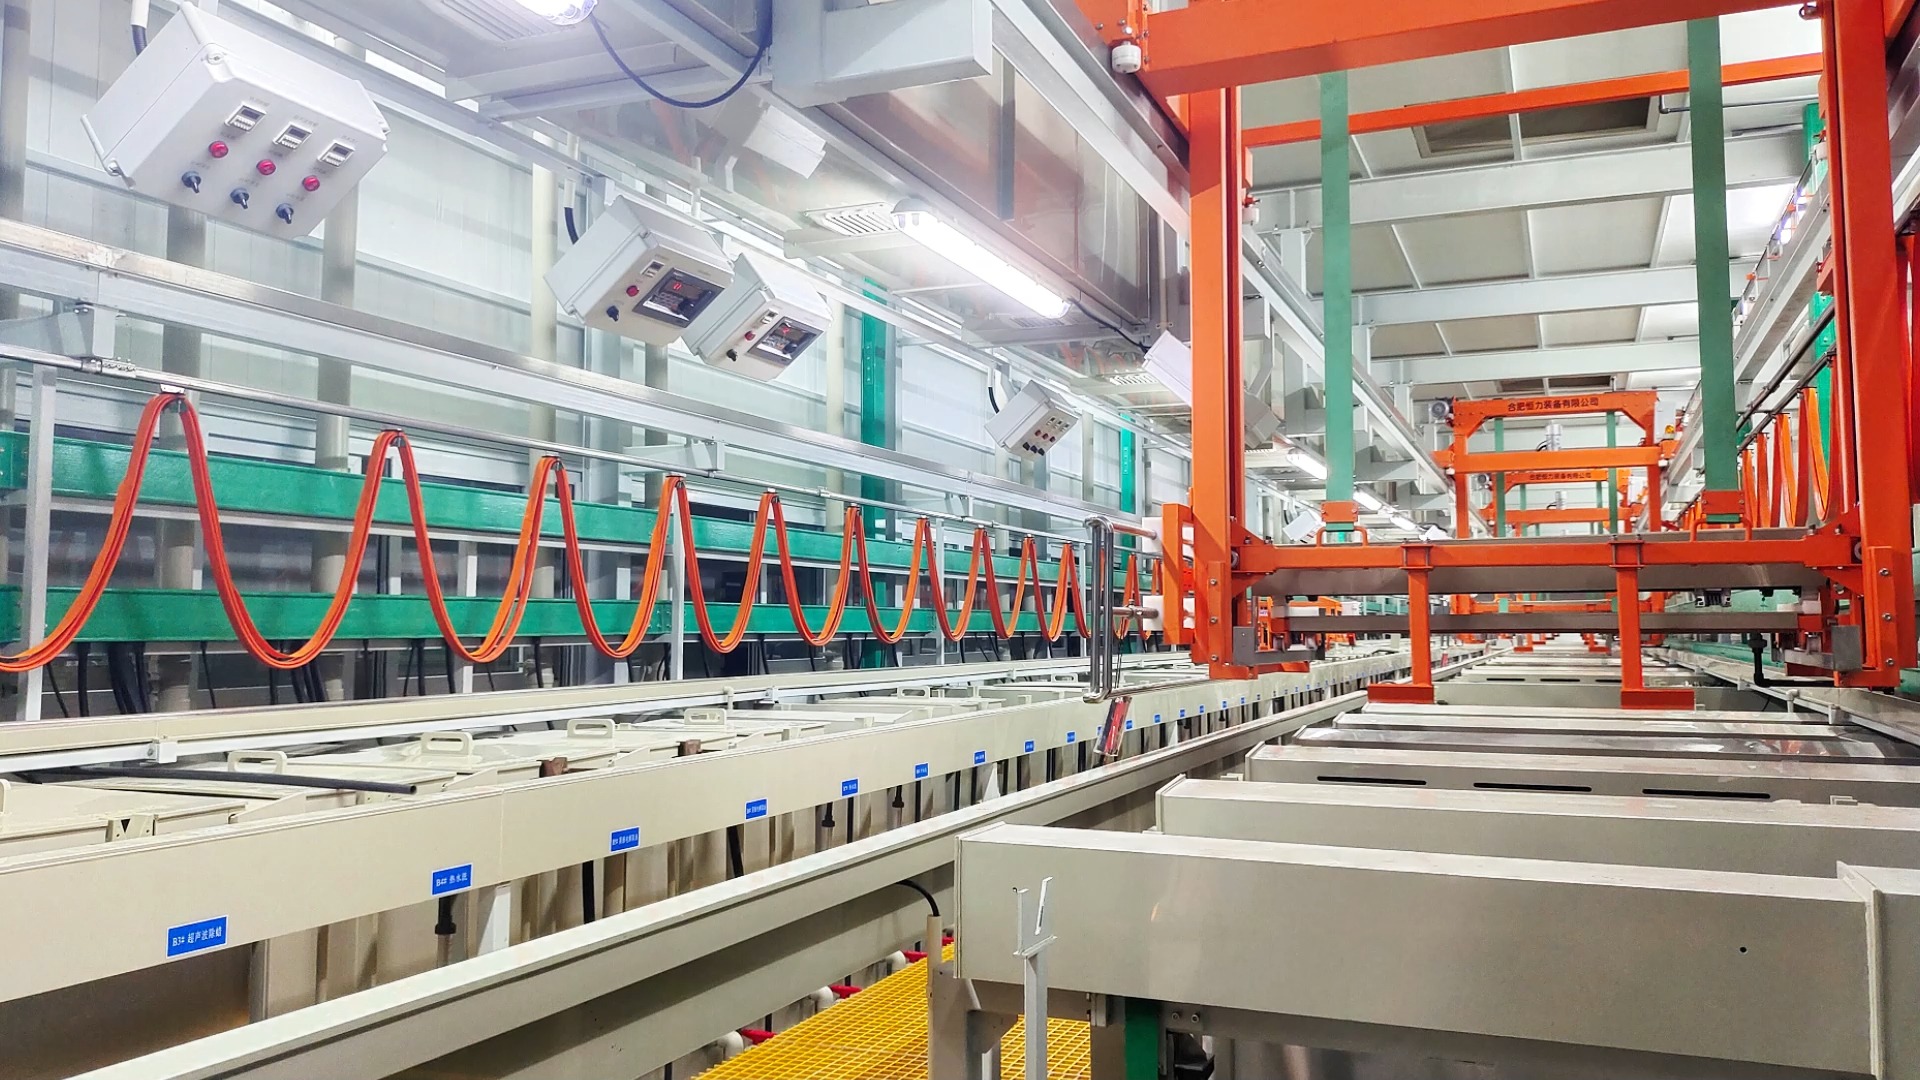
在珠三角的制造业链条里,表面处理往往是最不起眼、却又最容易被“一票否决”的环节。一个五金结构件设计得再精巧,如果镀层起皮、盐雾过不了、装配时螺纹崩牙,整批货同样会被退回。东莞电镀加工行业经过几十年沉淀,形成了从挂镀、滚镀到连续镀的完整产能,也聚集了大量阳极氧化加工、粉末喷涂加工、电泳涂装等配套工艺。但对采购和工程师来说,真正难的不是“找到一家厂”,而是判断这家厂能不能稳定地把活干好。这篇文章从工艺原理讲到验收标准,帮你把东莞表面处理厂的选型逻辑理清楚。
一、先看基材,再谈工艺:材料决定路线
很多人询价时第一句话是“镀锌多少钱一公斤”,但专业厂家一定会先反问:基材是什么?用在什么环境?有没有导电、焊接、耐磨方面的要求?这三点直接决定了工艺路线,选错了后面全是麻烦。

- 碳钢、铸铁件:最常见的需求是防腐,镀锌(酸锌、碱锌)是性价比首选,重防腐场景可考虑锌镍合金或化学镀镍。
- 铝及铝合金:天然氧化膜薄且疏松,通常走铝材阳极氧化路线,既能防腐又能着色;对外观要求高的外壳件,也可选择电泳涂装或粉末喷涂。
- 不锈钢:本身耐蚀,加工后往往需要不锈钢电解抛光来去除毛刺、提高光洁度,同时恢复被机械加工破坏的钝化膜。
- 铜及铜合金:多用于导电和装饰场景,常做镀镍打底再镀铬或镀金、镀银。
- 锌合金压铸件:卫浴、锁具、箱包配件的主力材料,前处理难度大,通常做铜镍铬装饰电镀。
使用环境同样是硬指标。室内干燥环境的紧固件,普通蓝白锌就能满足;户外或沿海高湿高盐环境,镀层厚度和钝化体系都要升级;汽车零部件、工程机械液压件这类既要防腐又要耐磨的,往往需要硬铬或化学镀镍。
二、常见镀种盘点:每种工艺都有它的脾气
东莞五金电镀厂的产线大同小异,区别往往体现在镀液维护、添加剂的选用和槽液分析的频率上。以下是几个主流镀种的特点。
- 镀锌及镀锌钝化处理:成本低、覆盖广。酸性氯化钾镀锌光亮度好、电流效率高,碱性锌酸盐镀锌分散能力优、适合复杂件。钝化环节决定外观与耐蚀等级,蓝白钝化、彩色钝化、黑色钝化各有对应场景,目前三价铬体系已是环保主流。
- 化学镀镍:不依赖电流,靠自催化还原沉积,最大的优势是深孔、盲孔、内腔都能均匀覆盖,膜厚一致性远优于电镀。中磷镀层兼顾耐蚀与可焊性,高磷镀层在强酸和含氯环境中表现更稳,经热处理后硬度可大幅提升,常用于模具、液压件、电子屏蔽件。
- 装饰性铜镍铬:经典的三层体系。铜层做平整和缓冲,镍层提供耐蚀和光泽,铬层薄而硬,负责外观和耐磨。层间厚度搭配比单层厚度更关键,搭配不当反而会加速腐蚀。
- 硬铬:膜厚可达几十到上百微米,硬度高、摩擦系数低,用于液压杆、活塞杆、导柱、辊筒的修复与强化。
- 镀锡、镀银:前者服务于可焊性和导电连接,后者用于高频电子和电力开关场景。
三、前处理占七成:看不见的工序决定良率
行业内有个说法:电镀质量问题,七成出在前处理。工件表面残留的切削液、氧化皮、抛光蜡、指纹,都会让镀层出现起泡、麻点、结合力不足。规范的流程通常包括除油、酸洗、活化三步,每一步都有讲究。
- 除油:化学除油针对一般油污,电解除油对拉伸件、冲压件更彻底,超声波除油适合形状复杂、有盲孔或细螺纹的工件。
- 酸洗:去除氧化皮和锈层,盐酸速度快但对基体有过腐蚀风险,硫酸适合去除较厚氧化皮,混酸体系则兼顾两者。
- 活化:在入槽前用弱酸浸蚀,剥去刚形成的薄氧化膜,让基体以新鲜金属面进入镀液。
铝材阳极氧化加工的前处理逻辑又不同,多了一道碱蚀和出光(中和)工序,碱蚀用来去除自然氧化膜和轻微划痕、获得均匀砂面,出光则清除碱蚀残留的灰黑色附着物。这两步控制不好,氧化后就会出现色差、花斑,后续染色再漂亮也救不回来。
四、电镀之外的选项:阳极氧化、电泳与粉末喷涂
并非所有需求都适合用电镀解决。同样是金属表面处理,几种工艺的适用边界大致如下。
- 铝材阳极氧化:在铝表面原位生成氧化膜,与基体结合牢固,不易剥落。普通硫酸阳极氧化膜厚多在 5–20 微米,硬质阳极氧化可达 25–80 微米甚至更高,表面硬度显著提升,适合手机中框、散热器、导轨、户外结构件。着色方式分染料着色和电解着色,后者耐晒性更优。
- 电泳涂装:利用电场让涂料粒子沉积在工件表面,泳透力强,内腔、缝隙也能上漆,膜厚均匀,常见于汽车零部件、五金工具、家电结构件。阴极电泳在耐蚀性上普遍优于阳极电泳,膜厚一般控制在 15–25 微米。
- 粉末喷涂加工:不含溶剂,涂层厚实,膜厚通常 60–120 微米,抗冲击和耐候性突出,颜色选择丰富,适合户外家具、货架、配电柜、健身器材。缺点是边角包覆性和薄件固化变形需要提前评估。
实际项目中,混搭方案很常见。比如铝件先做阳极氧化打底再局部喷涂,或者钢件先电镀再电泳封闭,用以叠加防腐与外观效果。这时候考验的是东莞表面处理厂能否在厂内完成多道工序,避免外协周转带来的磕碰和交期失控。
五、被低估的两道工艺:电解抛光与钝化
不锈钢电解抛光常被当作“锦上添花”,其实它的作用相当实在。通过在磷酸—硫酸体系电解液中阳极溶解,工件表面的微观凸起被优先去除,粗糙度可明显下降,呈现接近镜面的效果,同时去除机械抛光留下的毛刺和嵌入的杂质,耐蚀性随之提高。医疗器械、食品设备、精密五金件对它需求很稳定。
镀锌钝化处理同样值得单独关注。钝化膜虽薄,却直接决定镀锌件能撑多久。三价铬钝化在环保合规上更有优势,符合 RoHS 对六价铬的限制要求;不同颜色钝化对应的耐蚀等级差异明显,采购时最好把盐雾时长写进图纸或技术协议,而不是只写“镀彩锌”三个字。
六、验收怎么做:几个可量化的指标
把要求量化,是减少扯皮最有效的办法。下面这几项建议写进订单技术要求里。
- 膜厚:用磁性测厚仪或库仑法测厚仪检测,明确平均厚度与最低局部厚度,而不只是一个范围值。
- 盐雾试验:按 GB/T 10125 或 ISO 9227 执行,5% 氯化钠溶液、35℃、中性 pH。蓝白锌通常 24–72 小时,彩锌 96 小时以上,锌镍合金和电泳涂层可到数百小时,具体以双方约定为准。
- 结合力:弯曲、划格、热震等方式,观察有无起皮、剥落。
- 外观:在约定的光照条件下目视,明确允许的色差范围和麻点、挂具印接受度。
- 环保合规:RoHS、REACH 相关限用物质声明,出口订单尤其需要提前确认。
七、挑选东莞电镀加工厂的七个实操要点
- 看资质与排污合规:表面处理属于重点监管行业,环保手续齐全意味着产线不会因整改突然停摆,交期才有保障。
- 问槽液管理:是否有化验室、多久分析一次镀液成分、添加剂如何补充。这比看厂房面积更能反映管理水平。
- 确认工艺覆盖度:如果产品需要电镀加喷涂、阳极氧化加丝印等多道工序,优先选择能内部闭环的厂家。
- 试板先行:批量投产前做小样或试板,确认颜色、厚度、盐雾后再放量。
- 看挂具与遮蔽能力:非镀面保护、螺纹避镀、导电点处理,这些细节直接影响装配。
- 核对产能与排期:挂镀线和滚镀线的日产能差异大,旺季排期要提前锁定。
- 包装与物流:镀后件的磕碰、指纹、受潮是常见客诉来源,包装方式需要明确。
八、常见问题答疑
问:同样的镀锌件,不同厂家报价差很多,原因在哪?
主要差在前处理时长、镀层厚度、钝化体系、是否含人工全检,以及环保处理成本的摊薄方式。低价往往意味着减薄镀层或缩短前处理时间,短期看不出来,几个月后返锈就会显现。
问:铝件一定要做阳极氧化吗?
不一定。如果只是室内装饰件且预算有限,喷涂或电泳也能满足;但需要耐磨、导电性可控或者要求金属质感时,铝材阳极氧化加工仍是更稳妥的选择。
问:化学镀镍和电镀镍怎么选?
形状复杂、有深孔盲孔、要求膜厚均匀的选化学镀镍;追求成本、外观光亮或需要厚镀层的,电镀镍更合适。两者在可焊性和耐蚀性上的差异也要结合实际工况判断。
结语
表面处理是一门“细节放大”的工艺,图纸上的一行标注,背后是前处理、槽液、电流密度、后处理等一连串变量的配合。对采购和工程人员来说,与其反复比价,不如把基材、环境、功能要求和验收标准写清楚,再去找一家工艺匹配、管理规范的东莞电镀加工厂。世锜表面处理深耕东莞本地表面处理领域,可承接电镀加工、阳极氧化、化学镀镍、电泳涂装、粉末喷涂、镀锌钝化、不锈钢电解抛光等多类工艺,从打样验证到批量交付提供一站式配套,欢迎带着图纸和工况需求沟通具体方案。